طبعت علبة صغيرة لحساس الحرارة في مشروع مراقبة حرارة الغرفة ورطوبتها، وخرجت من الطابعة جميلة وأغطيتها تنغلق بصوت واضح، ثم احتجت أن تأخذ الجهاز معك يوماً في السيارة لتقيس حرارة صندوق الأدوية في الطريق، فتركته على التابلوه أمام الزجاج ساعتين وقت الظهر. وعندما عدت وجدت العلبة قد مالت إلى جانب، والغطاء لم يعد يركب، وفتحة USB صارت بيضاوية. لم تحترق ولم تذب، ولكنها لانت ثم بردت على شكل جديد. والسبب ليس في الطابعة ولا في التصميم، وإنما في رقم واحد مكتوب في ورقة بيانات الخامة Filament التي اشتريتها: الخامة PLA تبدأ بفقد شكلها قرب 55 درجة مئوية، وسطح التابلوه في سيارة متوقفة تحت شمس الصيف وصل في دراسة منشورة إلى 68.9 درجة في المتوسط.
وهذا المقال عن هذا الرقم وأخوته: كل خامة تشتريها للطابعة لها ورقة بيانات فنية Technical Data Sheet واختصاراً TDS، فيها حرارة الطباعة، وحرارة السرير Bed، والحرارة التي تنحني عندها القطعة، وكم تمتص من الماء، وكيف تجففها، وكم هي قوية على طول الطبقة وبين الطبقات. ومن يقرأ هذه الورقة قبل الشراء يعرف مسبقاً أين ستعيش قطعته وكم ستعيش، ومن لا يقرؤها يكتشف الأرقام نفسها بالتجربة، على حساب علبة وجهاز ويوم عمل. وكما ذكرنا في دليل كيف تقرأ ورقة البيانات Datasheet لأي قطعة، فالورقة تقول لك حدود القطعة قبل أن تصل إليها، والخامة البلاستيكية لا تختلف في ذلك عن المقاومة أو المتحكم.
وسوف نناقش في هذا المقال ما يلي:
- ما هي الخامة، وماذا يحدث لها داخل الطابعة، ولماذا تلين بعض الخامات قبل غيرها.
- كيف تقرأ ورقة البيانات: الفرق بين انحراف الحرارة HDT ونقطة التليين Vicat والتحول الزجاجي Tg، ولماذا تختلف القوة على طول الطبقة عنها بين الطبقات.
- الخامات الأساسية بأرقامها من أوراق Prusament وBambu Lab وPolymaker: الخامة PLA، والخامة PETG، والخامتان ABS وASA، والخامة المرنة TPU، ثم الخامات الهندسية مثل PC والنايلون المقوى بألياف الكربون.
- الرطوبة Moisture والتجفيف Drying، والانكماش Shrinkage والتقوس Warping، وما تعنيه للمقاسات.
- الراتنج Resin لطابعات الراتنج، وما تقوله ورقة السلامة عنه.
- ما تطلقه الطابعة في هواء الغرفة حسب الدراسات المنشورة، وكيف تقلله.
- حساب صغير بالأرقام نفسها، وجدول قرار تختار به خامة قطعتك من مكانها، وأخطاء شائعة وقائمة تحقق.
ما هي الخامة Filament، وماذا يحدث لها داخل الطابعة؟
الخامة في طابعات الترسيب المنصهر Fused Deposition Modeling واختصاراً FDM خيط من البلاستيك الحراري Thermoplastic ملفوف على بكرة Spool، وقطره في أغلب الطابعات الحديثة 1.75 ملم، وفي بعض الطابعات القديمة 2.85 ملم. والطابعة تسحب هذا الخيط بترس Gear صغير، وتدفعه في أنبوب معدني ساخن ينتهي بفوهة Nozzle قطرها في الغالب 0.4 ملم، فيلين البلاستيك ويخرج من الفوهة خيطاً أرفع، وترسمه الطابعة طبقة Layer فوق طبقة حتى تكتمل القطعة. وكلمة «حراري» هنا هي كل القصة: البلاستيك الحراري يلين بالحرارة ويتصلب بالبرودة، ويمكن أن يعيد ذلك مرات كثيرة، وهذا ما يجعل الطباعة ممكنة، وهو نفسه ما جعل علبتك تلين على التابلوه، لأن البلاستيك لا يعرف إن كانت الحرارة من فوهة الطابعة أو من شمس الظهر.
ودقة قطر الخيط مهمة أكثر مما تبدو، لأن الطابعة لا تقيس كمية البلاستيك التي تدفعها، وإنما تحسبها من طول الخيط الذي يدخل: إذا كان القطر أكبر من المتوقع خرج بلاستيك زائد، وإذا كان أصغر خرجت فجوات. ولذلك تكتب الشركات المحترمة سماحية القطر Diameter Tolerance في ورقة البيانات، فخامة Prusament PLA مثلاً قطرها 1.75 ملم بسماحية زائد أو ناقص 0.02 ملم، والخامة المرنة Prusament TPU 95A بسماحية 0.06 ملم لأن الخامة اللينة أصعب في السحب والقياس.
والبلاستيك من الداخل سلاسل طويلة من الجزيئات اسمها البوليمر Polymer. وفي بعض الخامات تبقى السلاسل متشابكة بلا ترتيب، وتسمى الخامة غير متبلورة Amorphous، مثل ABS وASA وPETG، وهذه تلين تدريجياً كلما ارتفعت الحرارة دون نقطة ذوبان واضحة. وفي خامات أخرى تترتب أجزاء من السلاسل في مناطق منتظمة اسمها البلورات Crystals، وتسمى شبه متبلورة Semi-crystalline، مثل PLA والنايلون PA، ولها حرارة انصهار Melting Temperature تذوب عندها البلورات. وهذا الفرق سوف يظهر لنا في ورقة البيانات بعد قليل: في ورقة ABS من Bambu Lab ستجد حرارة الانصهار مكتوبة 200 درجة، ولكن خانة حرارة التحول الزجاجي فارغة، وفي ورقة Polymaker للخامة نفسها العكس، والسبب أن كل شركة تقيس وتكتب ما يناسب طريقتها، وهذا أول درس: قارن الأرقام داخل الورقة الواحدة، ولا تفترض أن ورقتين من شركتين قاستا الشيء نفسه بالطريقة نفسها.
كيف تقرأ ورقة البيانات TDS؟
ورقة البيانات الفنية للخامة صفحتان أو ثلاث، وتنقسم في الغالب إلى أربعة أجزاء: التعريف Identification بالاسم الكيميائي والقطر، ثم إعدادات الطباعة الموصى بها Recommended Print Settings مثل حرارة الفوهة والسرير وسرعة المروحة، ثم الخصائص النموذجية Typical Properties للخامة نفسها، ثم الخصائص الميكانيكية لعينات مطبوعة Printed Specimens مع الإعدادات التي طبعت بها. وكل ورقة في آخرها ملاحظة إخلاء مسؤولية Disclaimer تقول إن الأرقام للمقارنة، وإنها تعتمد كثيراً على إعدادات الطباعة وخبرة من يطبع والظروف المحيطة، وهذه الجملة ليست حشواً قانونياً، وإنما هي أصدق ما في الورقة: الرقم يصف عينة طبعتها الشركة بإعدادات معروفة، ولا يصف قطعتك.
انحراف الحرارة HDT والتليين Vicat والتحول الزجاجي Tg
أهم ما في الورقة لمن يصنع علبة لجهاز إلكتروني هو أرقام الحرارة، وهي أربعة في الغالب، وكل واحد منها يجيب عن سؤال مختلف:
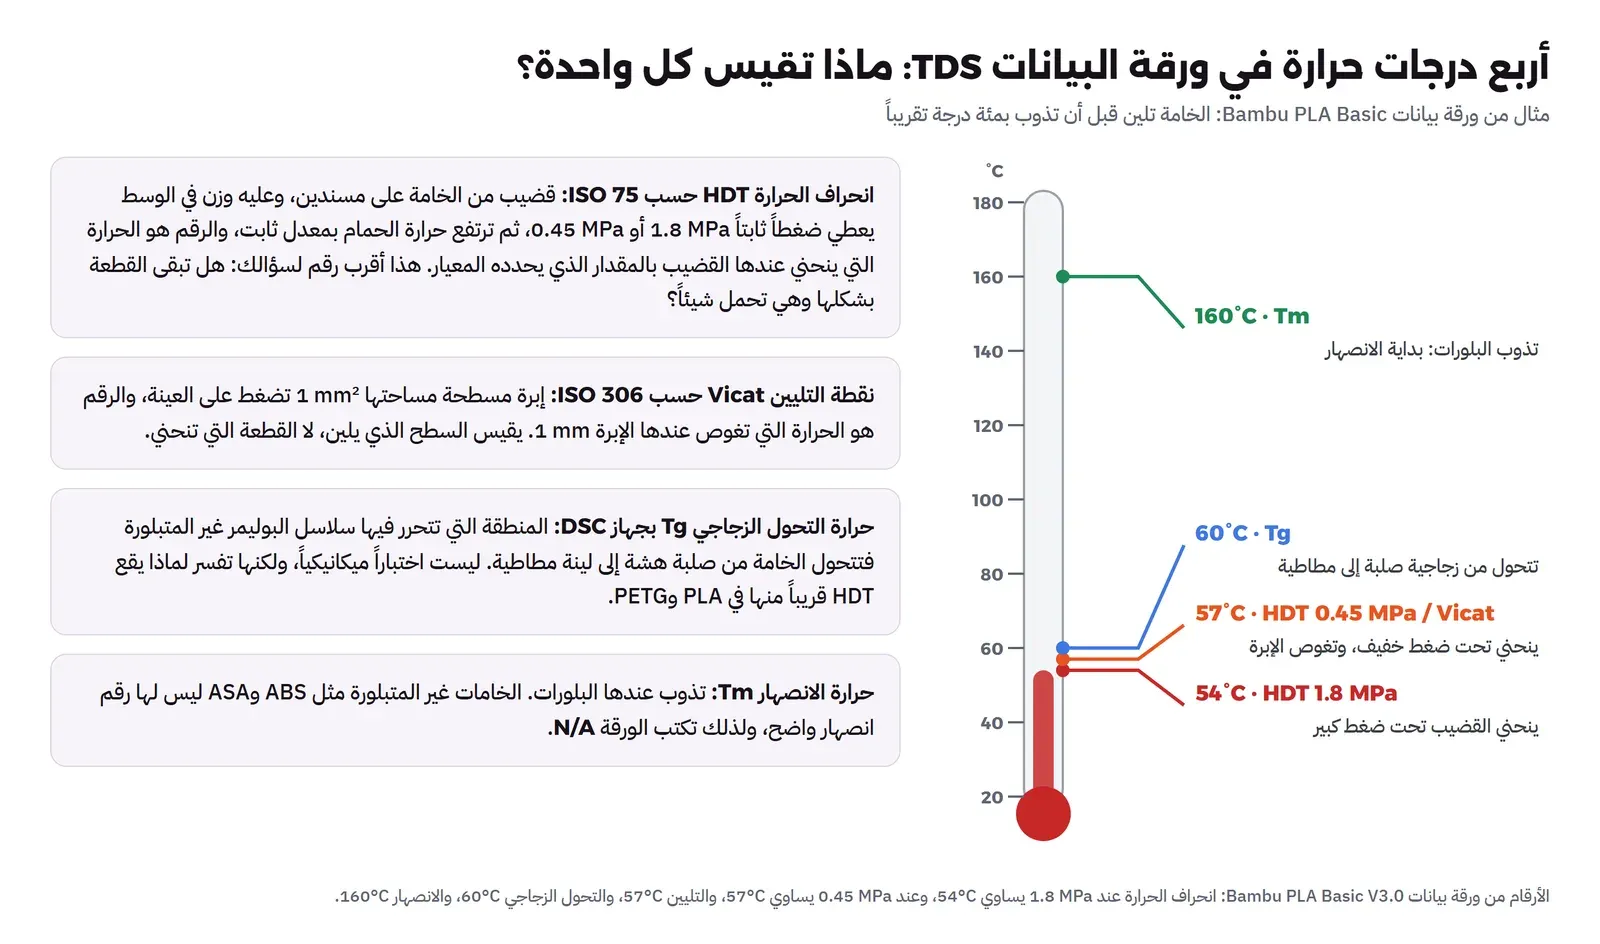
- انحراف الحرارة Heat Deflection Temperature واختصاراً HDT: حسب المعيار Standard ISO 75 يضعون قضيباً من الخامة على مسندين، ويعلقون في وسطه وزناً يعطي ضغطاً ثابتاً، إما 1.8 ميغاباسكال MPa وهو الضغط الأعلى، أو 0.45 ميغاباسكال وهو الأخف، ثم ترتفع حرارة الوسط المحيط بمعدل ثابت حتى ينحني القضيب بالمقدار المحدد في المعيار، والرقم هو الحرارة عند تلك اللحظة. وهذا أقرب رقم إلى سؤالك العملي: هل تبقى القطعة بشكلها وهي تحمل شيئاً، سواء كان ذلك وزن لوحة إلكترونية أو ضغط برغي أو مشبك؟
- نقطة التليين Vicat Softening Temperature: حسب المعيار ISO 306 تضغط إبرة مسطحة مساحة طرفها مليمتر مربع واحد على سطح العينة، والرقم هو الحرارة التي تغوص عندها الإبرة مليمتراً واحداً. وهو يقيس متى يلين السطح، ولذلك يكون في الغالب أعلى من HDT، وقد يكون أعلى بكثير كما سنرى في خامة HT-PLA.
- حرارة التحول الزجاجي Glass Transition Temperature واختصاراً Tg: تقاس بجهاز المسح الحراري DSC، وهي المنطقة التي تتحرر فيها السلاسل غير المتبلورة فتنتقل الخامة من حالة صلبة هشة تشبه الزجاج إلى حالة لينة مطاطية. وهي ليست اختباراً ميكانيكياً، ولكنها تفسر لماذا يقع HDT في PLA وPETG قريباً منها.
- حرارة الانصهار Melting Temperature: تذوب عندها البلورات، وهي مهمة لحرارة الفوهة، وليست مهمة لعلبتك إطلاقاً، لأن القطعة تفقد شكلها قبلها بكثير.
لنأخذ مثالاً من ورقة Bambu PLA Basic: انحراف الحرارة عند 1.8 ميغاباسكال 54 درجة، وعند 0.45 ميغاباسكال 57 درجة، ونقطة التليين 57 درجة، والتحول الزجاجي 60 درجة، والانصهار 160 درجة. أي أن الخامة تخرج من الفوهة عند 190 إلى 230 درجة، وتبدأ بالانحناء تحت الضغط عند 54 درجة، وبين الرقمين أكثر من مئة درجة. ولهذا لا تسأل «عند أي حرارة تذوب الخامة؟»، وإنما اسأل «عند أي حرارة تنحني؟»، والجواب في سطر HDT.
القوة على طول الطبقة X-Y وبين الطبقات Z
القطعة المطبوعة ليست كتلة واحدة مثل القطعة المصبوبة في قالب، وإنما خيوط ملتصقة جنباً إلى جنب وطبقات فوق طبقات، والالتصاق بين خيطين ليس بقوة الخيط نفسه. ولذلك تكتب الورقة الجيدة القوة في اتجاهين: على طول الطبقة X-Y، أي عندما تشد القطعة في اتجاه الخيوط نفسها، وبين الطبقات Z، أي عندما يحاول الشد فصل طبقة عن التي تحتها. والفرق كبير في كل الخامات:
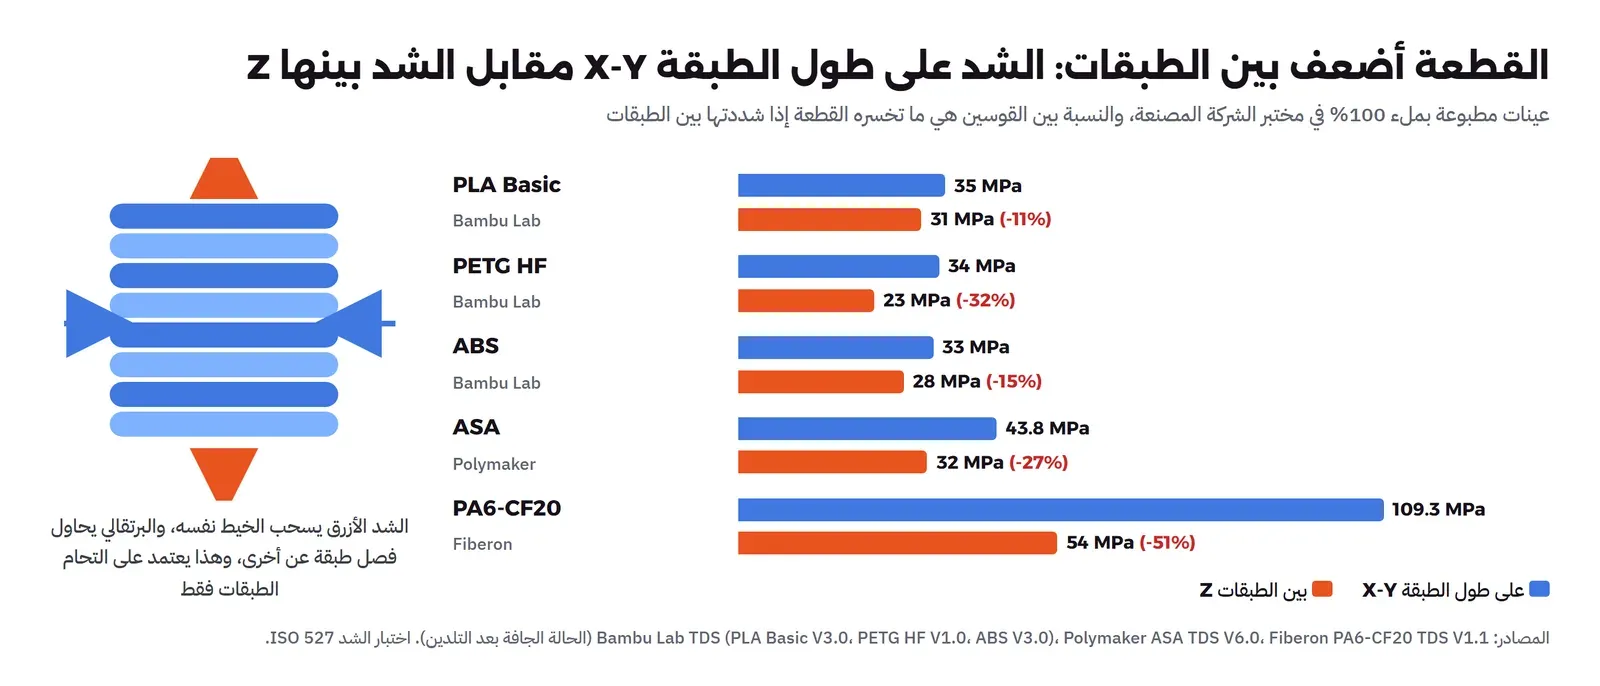
في ورقة Bambu للخامة PETG HF قوة الشد Tensile Strength 34 ميغاباسكال على طول الطبقة و23 بين الطبقات، أي أن القطعة تخسر ثلث قوتها إذا جاء الشد بالاتجاه الخطأ، وفي النايلون المقوى بألياف الكربون PA6-CF20 من Fiberon يصل الفرق إلى النصف: 109.3 مقابل 54 ميغاباسكال. وورقة Prusament تكتب الشيء نفسه بطريقة أخرى: قوة الشد لخيط PLA نفسه 57 ميغاباسكال، والتصاق الطبقات Interlayer Adhesion في الاختبار الخاص بالشركة 17 ميغاباسكال فقط. وهذا يعني أمراً عملياً جداً لمن يصمم علبة: أرجل التثبيت Standoffs التي تدخل فيها البراغي، والمشابك Snap-fit التي تنثني عند الإغلاق، يجب أن تطبع بحيث يأتي الضغط على طول الطبقات، لا بينها. فالرجل العمودية التي يدخلها برغي من الأعلى ينشق رأسها بين الطبقات إذا شددت البرغي أكثر من اللازم، وهذا موضوع التصميم الذي نعود إليه في مقال الغلاف.
ولاحظ أيضاً أن الأرقام بين الشركات لا تتطابق، حتى للخامة نفسها: قوة الشد لعينة PLA مطبوعة أفقياً عند Prusament هي 51 ميغاباسكال، وعند Bambu Lab هي 35 ميغاباسكال على طول الطبقة. وهذا لا يعني أن خامة إحداهما أقوى بالضرورة، لأن شكل العينة وإعدادات الطباعة وطريقة الاختبار مختلفة، فالأولى طبعت بطبقات 0.20 ملم وملء Infill بنسبة 100% وسرعة 200 ملم في الثانية على طابعة Prusa i3 MK3 بإعدادات مكتوبة في الورقة، والثانية بإعدادات Bambu نفسها. ولذلك القاعدة: استخدم أوراق الشركة الواحدة للمقارنة بين خاماتها، واستخدم الفرق بين الشركات مؤشراً على أن الرقم تقريبي وليس مواصفة.
الخامة PLA: نقطة البداية
الخامة PLA واسمها الكامل حمض البولي لاكتيك Polylactic Acid هي أول خامة يطبع بها أغلب الناس، والسبب أنها سهلة: حرارة الفوهة في ورقة Prusament هي 210 درجات بزائد أو ناقص 10، والسرير بين 40 و60 درجة، ويمكن أن تطبع دون سرير ساخن أصلاً، ومروحة التبريد Cooling Fan على 100%، ولا تحتاج حافة Brim في الغالب، ولا تحتاج طابعة مغلقة Enclosure. وهي صلبة، فمعامل المرونة Tensile Modulus للعينة المطبوعة في ورقة Prusament هو 2.3 غيغاباسكال، أعلى من PETG بخمسين بالمئة تقريباً، ورائحتها أثناء الطباعة خفيفة.
| الخاصية من ورقة البيانات | Prusament PLA | Bambu PLA Basic |
|---|---|---|
| حرارة الفوهة | 210 ± 10 درجة | 190 إلى 230 درجة |
| حرارة السرير | 40 إلى 60 درجة | 35 إلى 45 درجة |
| الكثافة Density | 1.24 غ/سم³ | 1.24 غ/سم³ |
| HDT عند 1.8 ميغاباسكال | 55 درجة | 54 درجة |
| HDT عند 0.45 ميغاباسكال | 55 درجة | 57 درجة |
| التحول الزجاجي Tg | غير مذكور | 60 درجة |
| امتصاص الماء | 0.13% في يوم، 0.19% في أسبوع | 0.43% عند التشبع |
| التجفيف | غير مذكور | 50 درجة لمدة 8 ساعات |
المصدر: ورقة Prusament PLA الإصدار 1.1 بتاريخ 27 يوليو 2022، وورقة Bambu PLA Basic الإصدار 3.0.
ونقطة ضعف PLA الكبيرة هي ما بدأنا به المقال: الحرارة. فالشركة نفسها تكتب في صفحة الخامة أن القطع تبدأ بفقد قوتها الميكانيكية فوق 60 درجة، وHDT في الورقتين 54 و55 درجة. وهذا يكفي لعلبة على مكتب في غرفة مكيفة، ولا يكفي لعلبة في سيارة، أو بجانب منظم جهد Voltage Regulator يسخن، أو تحت مصباح، أو على سطح مبنى. وهي أيضاً هشة نسبياً: استطالتها قبل الخضوع Elongation at Yield في ورقة Prusament حوالي 3%، أي أنها لا تنثني كثيراً قبل أن تنشق، ولذلك المشابك الرفيعة فيها تتشقق أسرع منها في PETG.
هل يحل التلدين Annealing المشكلة؟
بعض الشركات تبيع نسخة من PLA مصممة للتلدين Annealing، أي أن تضع القطعة بعد الطباعة في فرن على حرارة محددة مدة محددة، فتتبلور أجزاء أكبر من السلاسل وترتفع حرارة انحنائها. وورقة Polymaker HT-PLA مثال جيد يبين ما يحدث بالأرقام:
- كما خرجت من الطابعة: HDT عند 1.8 ميغاباسكال 58.6 درجة، وعند 0.45 ميغاباسكال 61.4 درجة، أي مثل PLA العادية تقريباً.
- بعد التلدين: HDT عند 1.8 ميغاباسكال 71.7 درجة، وعند 0.45 ميغاباسكال 107.2 درجة.
- نقطة التليين Vicat عالية في الحالتين: 156.2 درجة كما طبعت، و155.2 بعد التلدين، وهذا يبين لماذا قلنا إن Vicat يقيس السطح ولا يقيس انحناء القطعة.
والشركة توصي بالتلدين نصف ساعة على 80 إلى 90 درجة. ولكن انتبه إلى ثمن ذلك: القطعة قد تتغير مقاساتها قليلاً أثناء التلدين، وورقة Bambu للخامة ABS تقول صراحة إن بعض القطع قد تتشوه وتتقوس بعد التلدين حسب حجمها وشكلها وملئها. لذلك إذا كانت علبتك تحتاج مقاسات دقيقة لغطاء أو لوحة، فالأسهل غالباً أن تختار خامة تتحمل الحرارة من البداية بدل أن تلدن خامة لا تتحملها.
الخامة PETG: الخيار العملي للعلب
الخامة PETG هي البولي إيثيلين تيريفثاليت المعدل بالغلايكول Polyethylene Terephthalate Glycol، وهي قريبة من بلاستيك قوارير الماء، والغلايكول يمنعها من التبلور فتبقى سهلة الطباعة وشفافة إذا كانت بلا صبغة. وهي في أغلب الأحوال الخيار الذي تنتقل إليه عندما لا تكفيك PLA: تتحمل حرارة أعلى بعشر درجات إلى عشرين حسب العلامة، وهي أقل هشاشة، واستطالتها قبل الخضوع في ورقة Prusament 5.1% مقابل 2.9% في PLA، وتتحمل الزيوت والشحوم، ولا تحتاج طابعة مغلقة.
| الخاصية | Prusament PETG | Bambu PETG HF | Polymaker PolyLite PETG |
|---|---|---|---|
| حرارة الفوهة | 250 ± 10 درجة | 230 إلى 260 درجة | 230 إلى 260 درجة |
| حرارة السرير | 80 ± 10 درجة | 65 إلى 75 درجة | 70 إلى 80 درجة |
| HDT عند 1.8 ميغاباسكال | 68 درجة | 62 درجة | 75 درجة |
| التحول الزجاجي Tg | غير مذكور | 66 درجة | 81 درجة |
| امتصاص الماء | 0.07% في يوم، 0.10% في أسبوع | 0.40% عند التشبع | 0.54% عند التشبع |
| التجفيف | غير مذكور | 65 درجة لمدة 8 ساعات | 65 درجة لمدة 6 ساعات |
| مروحة التبريد | 50% | 0 إلى 60% | من الإيقاف إلى 20% |
المصدر: ورقة Prusament PETG الإصدار 1.1، وورقة Bambu PETG HF الإصدار 1.0، وورقة Polymaker PolyLite PETG الإصدار 6.0.
لاحظ السطر الثالث: ثلاث خامات كلها اسمها PETG، وانحراف الحرارة فيها 62 و68 و75 درجة، أي فرق ثلاث عشرة درجة بين أدناها وأعلاها. والسبب أن PETG اسم عائلة وليس مادة واحدة، فكل مصنع يعدل التركيبة لهدف مختلف، وخامة Bambu PETG HF مثلاً مصممة للطباعة السريعة، والشركة تكتب أن سرعتها الافتراضية ضعف سرعة PETG العادية. وهذا يعني أن جملة «اطبعها PETG فهي تتحمل 70 درجة» ليست صحيحة إلا لعلامة بعينها، والصحيح أن تقرأ ورقة العلامة التي اشتريتها فعلاً.
ولخامة PETG طبعها الخاص أثناء الطباعة، وأشهره الخيوط الرفيعة Stringing التي تتركها الفوهة بين جزأين من القطعة عندما تنتقل بينهما، لأن الخامة تبقى لزجة أكثر من PLA. وهي أيضاً تلتصق بقوة بسطح الطباعة المصنوع من PEI الأملس، إلى درجة أنها قد تنتزع قطعة من طبقته عند فصلها، ولذلك تكتب ورقة Prusament بجانب سطح PEI الأملس علامة نجمة تعني «مع صمغ»، والصمغ هنا ليس للالتصاق وإنما طبقة عازلة تحمي السطح. وورقة Bambu تكتب أكبر زاوية بروز Overhang للخامة تقريباً 70 درجة، وأطول جسر Bridge تقريباً 30 ملم، وهذه أرقام تفيدك عندما تصمم فتحات التهوية وغطاء العلبة.
الخامتان ABS وASA: للحرارة والشمس
الخامة ABS أو الأكريلونيتريل بيوتادين ستايرين Acrylonitrile Butadiene Styrene هي البلاستيك الذي صنعت منه أغلب علب الأجهزة وقطع ليغو لعقود، والخامة ASA أو الأكريلونيتريل ستايرين أكريلات Acrylonitrile Styrene Acrylate قريبة منها، ولكن المطاط فيها من الأكريلات بدل البيوتادين، وهذا يجعلها تتحمل الأشعة فوق البنفسجية UV أفضل بكثير. والخامتان غير متبلورتين، وتتحملان حرارة أعلى من PETG بوضوح:
| الخاصية | Bambu ABS | Polymaker PolyLite ABS | Prusament ASA | Polymaker ASA |
|---|---|---|---|---|
| حرارة الفوهة | 240 إلى 270 درجة | 245 إلى 265 درجة | 260 ± 10 درجة | 230 إلى 260 درجة |
| حرارة السرير | 80 إلى 100 درجة | 90 إلى 100 درجة | 110 ± 5 درجة | 75 إلى 95 درجة |
| HDT عند 1.8 ميغاباسكال | 84 درجة | 98 درجة | 86 درجة | 100 درجة |
| نقطة التليين Vicat | 94 درجة | 104 درجات | غير مذكورة | 105 درجات |
| الكثافة | 1.05 غ/سم³ | 1.04 غ/سم³ | 1.07 غ/سم³ | 1.13 غ/سم³ |
| طابعة مغلقة | غرفة 45 إلى 60 درجة | مطلوبة | حافة Brim للقطع الكبيرة | مطلوبة |
| التجفيف | 80 درجة لمدة 8 ساعات | 70 درجة لمدة 6 ساعات | غير مذكور | 70 درجة لمدة 7 ساعات |
المصدر: ورقة Bambu ABS الإصدار 3.0، وورقة Polymaker PolyLite ABS الإصدار 5.6، وورقة Prusament ASA الإصدار 1.1، وورقة Polymaker ASA الإصدار 6.0.
وهنا يأتي ثمن الحرارة الأعلى: هاتان الخامتان تحتاجان حرارة فوهة وسرير أعلى، وتنكمشان عند التبريد أكثر من PLA وPETG، فتتقوس زوايا القطع الكبيرة وتنفصل عن السرير، وقد تنشق القطعة الطويلة بين طبقاتها إذا برد الهواء حولها بسرعة. ولذلك تطلب ورقة Polymaker طابعة مغلقة Enclosure، وتكتب ورقة Bambu حرارة غرفة الطباعة Chamber Temperature بين 45 و60 درجة، وتنصح ورقة Prusament ASA بحافة Brim بعرض 3 ملم أو أكثر للقطع الكبيرة، وبتبريد منخفض حول 30%. وفوق ذلك رائحة الطباعة واضحة، وهي ليست رائحة فقط كما سنرى في قسم السلامة، لأن ABS تطلق ستايرين Styrene وجسيمات دقيقة أكثر بكثير من PLA.
وبين الخامتين، إذا كانت القطعة سوف تقف في الشمس، مثل صندوق الحساسات فوق سطح المبنى في مشروع مراقبة خزانات المياه والمضخات، فاختر ASA دون تردد، لأن ABS يصفر ويضعف سطحه مع الأشعة فوق البنفسجية، وASA صممت لتتحمل الطقس، وPolymaker تصفها بأنها بديل ABS بمقاومة أفضل للطقس. ويبقى عليك أن تحمي الإلكترونيات من الماء والغبار بتصميم الغطاء والحشوات، فالخامة تتحمل الشمس، ولكن الطبقات المطبوعة ليست محكمة ضد الماء تلقائياً.
الخامة المرنة TPU: الحشوات والأرجل
الخامة TPU أو البولي يوريثان الحراري Thermoplastic Polyurethane خامة مطاطية تنثني وتعود، ورقمها الأهم هو الصلادة Hardness على مقياس شور Shore A، فخامة Prusament TPU 95A صلادتها 92 على مقياس Shore A في اختبار الشركة. واستخدامها في الأجهزة الإلكترونية محدد وواضح: الحشوة Gasket التي تجلس بين الغطاء والعلبة لتمنع الغبار والرذاذ، والأرجل التي تمنع الجهاز من الانزلاق وتخفف الاهتزاز، وغطاء حماية سلك عند خروجه من العلبة Strain Relief حتى لا ينثني السلك عند حافة حادة.
وفي ورقة Prusament TPU 95A رقمان يهمانك أكثر من غيرهما. الأول سرعة الطباعة: حتى 30 ملم في الثانية فقط، مقابل حتى 200 لخامات Prusament الصلبة، لأن الخيط اللين ينضغط ويلتوي في مسار التغذية إذا دفعته بسرعة، ولذلك تطبع الخامة المرنة أفضل على طابعة محركها قريب من الفوهة Direct Drive. والثاني هو التشوه الدائم بعد الضغط Compression Set، أي النسبة التي لا تعود من الانضغاط بعد إزالة الضغط: 33.5% عند 23 درجة، و59.7% عند 55 درجة، و82.7% عند 85 درجة. أي أن الحشوة المطبوعة التي تبقى مضغوطة داخل صندوق يسخن في الشمس سوف تفقد أغلب قدرتها على الإغلاق مع الوقت، فصمم الغطاء بحيث تستطيع تغيير الحشوة، أو استخدم حشوة مطاطية جاهزة في الأماكن الحارة.
الخامات الهندسية: PC والنايلون المقوى
بعد ABS وASA تأتي خامات تحتاج طابعة أكثر قدرة ومعرفة أكثر، ولكنها تفتح باباً لقطع ميكانيكية حقيقية. والخامة PC Blend من Prusament مثال على البولي كربونات Polycarbonate الممزوج: حرارة الفوهة 275 درجة، والسرير 110 درجات، وHDT عند 1.8 ميغاباسكال 93 درجة وعند 0.45 ميغاباسكال 113 درجة، وقوة شد العينة المطبوعة 63 ميغاباسكال في الاتجاهين، واختبار الصدم Impact Test بطريقة Charpy على عينة دون شق انتهى دون أن تنفصل العينة، أي أنها خامة قوية ومتينة معاً. والورقة تطلب حافة بعرض 4 ملم للقطع الأكبر من 5 سم، وتبريداً منخفضاً.
أما النايلون PA المقوى بألياف الكربون Carbon Fiber فهو أعلى درجة، وورقة Fiberon PA6-CF20 من Polymaker تعطي أرقاماً بعيدة عن كل ما سبق: HDT عند 1.8 ميغاباسكال 173 درجة بعد التلدين، ومعامل المرونة على طول الطبقة 8,636 ميغاباسكال، أي أربعة أضعاف PLA تقريباً، وقوة الشد 109.3 ميغاباسكال. ولكن الورقة نفسها تكتب ثلاثة شروط يجب أن تعرفها قبل أن تشتري البكرة:
- الفوهة: ألياف الكربون تبري الفوهة النحاسية، والورقة تقدر عمر الفوهة النحاسية Brass Nozzle مع هذه الخامة بحوالي 9 ساعات فقط، وتوصي بفوهة من الفولاذ المقسى Hardened Steel أو بفوهة برأس من الياقوت Ruby.
- الرطوبة: النايلون يمتص الماء بنهم، والامتصاص عند التشبع 3.3%، والورقة تطلب التخزين والطباعة تحت رطوبة نسبية أقل من 20%، والتجفيف على 100 درجة لمدة 10 ساعات.
- التلدين: الأرقام العالية للقطع بعد تلدينها في فرن على 100 درجة لمدة 16 ساعة.
وهذه الخامات مناسبة لحامل محرك أو ذراع أو قطعة قريبة من مصدر حرارة، وليست مناسبة لعلبة حساس عادية، لأنك سوف تدفع في الفوهة والمجفف والوقت أكثر مما تحتاج.
الرطوبة Moisture والتجفيف Drying
كل خامات الطباعة تقريباً تمتص بخار الماء من الهواء، وبعضها أكثر من غيره. وعندما تدخل الخامة الرطبة إلى الفوهة الساخنة يتحول الماء الذي فيها إلى بخار، فتسمع فرقعات صغيرة، وترى فقاعات في سطح القطعة، وخيوطاً رفيعة أكثر، والتصاقاً أضعف بين الطبقات. والمشكلة أن الخامة لا يتغير شكلها ولا لونها عندما ترطب، فتبدو البكرة التي تركتها شهراً على الرف مثل الجديدة تماماً.
وأوراق البيانات تعطيك رقمين هنا: كم تمتص الخامة، وكيف تجففها. وطريقة القياس تختلف بين الشركات مرة أخرى، فورقة Prusament تقيس الامتصاص بعد يوم وبعد أسبوع عند 24 درجة ورطوبة 22%، وورقة Bambu تقيس الامتصاص عند التشبع على 25 درجة ورطوبة 55%، وأوراق Polymaker ترسم منحنى الامتصاص على 23 درجة ورطوبة 70% حتى يستقر:
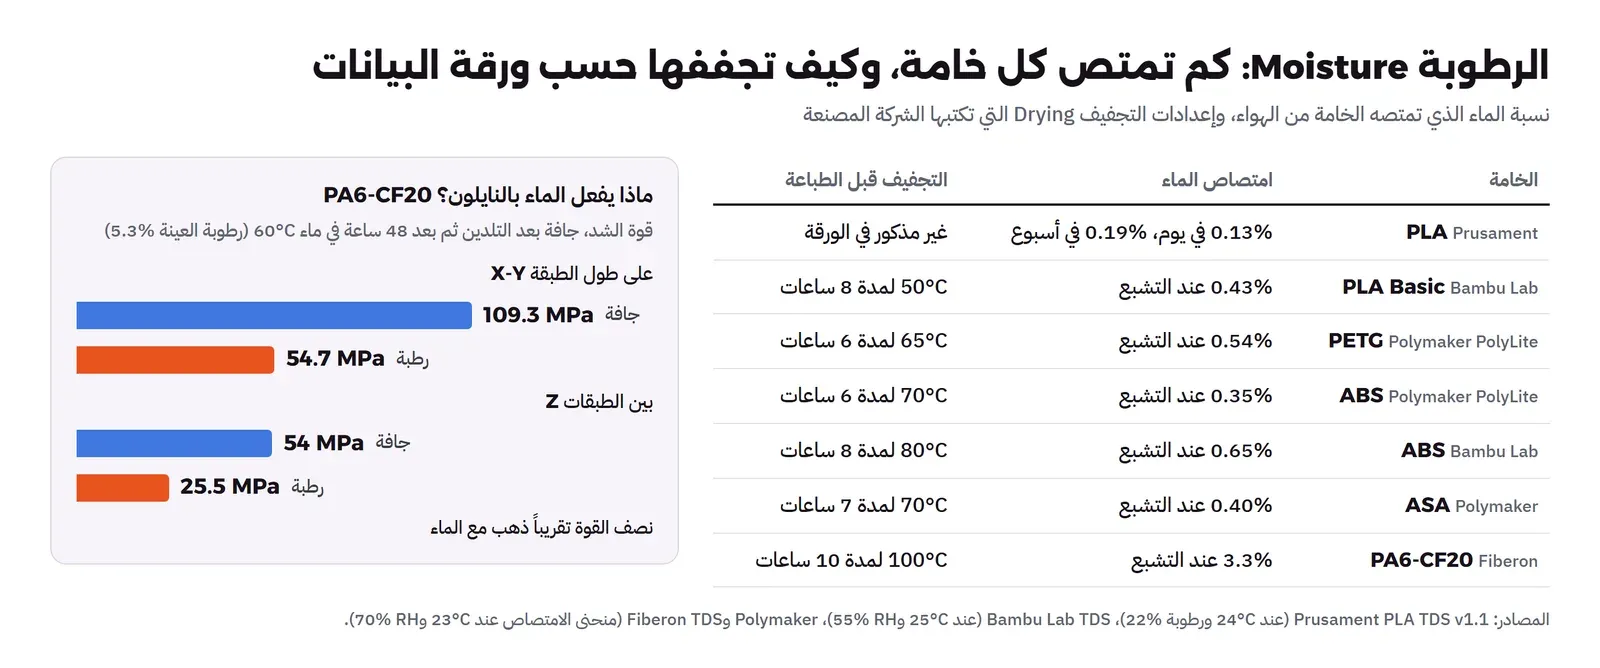
وأوضح مثال على أثر الماء ما تنشره Fiberon لخامة PA6-CF20: عينات جافة بعد التلدين، ثم عينات غمرت في ماء حرارته 60 درجة لمدة 48 ساعة حتى وصلت رطوبتها إلى 5.3%. قوة الشد على طول الطبقة نزلت من 109.3 إلى 54.7 ميغاباسكال، وبين الطبقات من 54 إلى 25.5، ومعامل المرونة نزل من 8,636 إلى 2,508 ميغاباسكال، أي أن القطعة صارت أضعف وألين بكثير. وهذا الاختبار قاس على قطع تشربت الماء بعد طباعتها، ولكن الدرس نفسه ينطبق على الخيط قبل الطباعة: النايلون الرطب يعطيك قطعة أضعف من رقمها في الورقة. وفي المقابل، خامة TPU من Prusament امتصاصها 0.02% في يوم و0.04% في أسبوع، ولذلك لا تجعل التجفيف قاعدة عامة لكل خامة بالقدر نفسه.
والتجفيف نفسه له شرطان: أن تكون الحرارة أقل من الحرارة التي تلين عندها الخامة حتى لا تلتصق لفات البكرة ببعضها، ولهذا تجفف PLA على 50 درجة وليس على 80، وأن يكون الوقت كافياً حتى يخرج الماء من قلب الخيط وليس من سطحه فقط، وهذا سبب الساعات الست إلى العشر في الأوراق. وانتبه إلى البكرة نفسها: ورقة Bambu تكتب أن بكرة PLA مصنوعة من ABS وتتحمل 70 درجة، وبكرة ABS مصنوعة من PC وABS وتتحمل 90 درجة، أي أنك إذا جففت خامة على حرارة أعلى من حرارة بكرتها فقد تتشوه البكرة قبل أن تجف الخامة. وبعد التجفيف خزن الخامة في كيس أو صندوق مغلق مع مادة مجففة Desiccant، فأوراق Bambu وFiberon تطلب رطوبة أقل من 20% للتخزين.
الانكماش Shrinkage والتقوس Warping
كل بلاستيك حراري يتمدد عندما يسخن وينكمش عندما يبرد، والقطعة المطبوعة تبرد طبقة بعد طبقة: الطبقة الجديدة تنزل ساخنة فوق طبقة بردت قبلها بثوان، ثم تنكمش وهي ملتصقة بها، فتسحب ما تحتها نحو المركز. وإذا كان الانكماش صغيراً والسرير ممسكاً بالقطعة بقوة، تبقى القطعة مستوية وتصغر قليلاً فقط، وإذا كان الانكماش كبيراً، كما في ABS وASA والنايلون، والهواء حول القطعة بارداً، ترتفع الزوايا عن السرير، وهذا هو التقوس Warping.
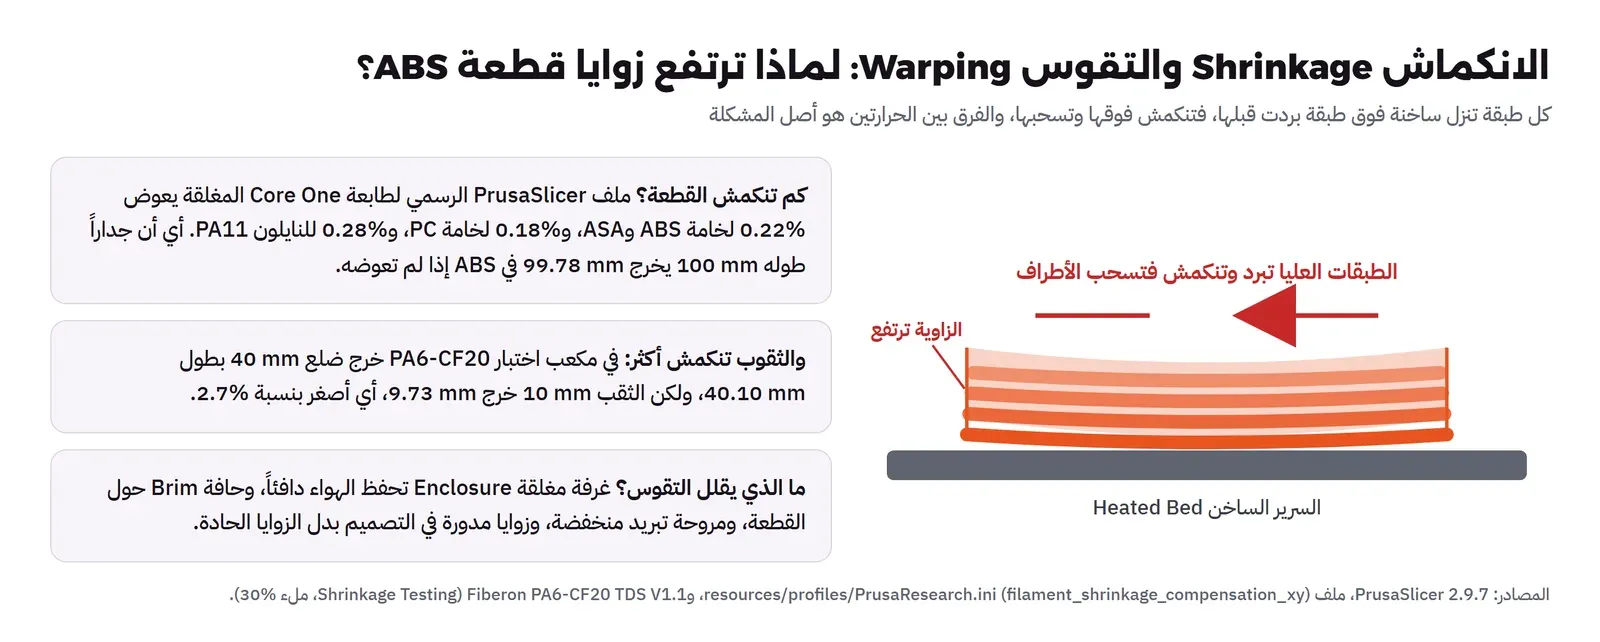
وكم تنكمش القطعة بالأرقام؟ أوراق البيانات التي قرأناها لا تكتب نسبة الانكماش إلا ورقة Fiberon، ولكن هناك مصدر رسمي آخر أدق لما يحدث على طابعة بعينها: ملفات الإعدادات التي تنشرها الشركة المصنعة مع برنامج التقطيع Slicer. ففي ملف PrusaResearch.ini الذي يأتي مع PrusaSlicer 2.9.7، تعوض إعدادات طابعة Core One المغلقة الانكماش بنسبة 0.22% لخامتي ABS وASA، و0.18% للبولي كربونات PC، و0.24% للنايلون PA6، و0.28% للنايلون PA11، وتضع صفراً في الاتجاه الأفقي للخامات المقواة بالألياف لأن الألياف تمنع الانكماش في اتجاهها. وفي ورقة Fiberon اختبار انكماش على مكعب 40 ملم فيه ثقب قطره 10 ملم مطبوع بملء 30%: الضلع الأفقي خرج 40.10 ملم، والارتفاع 39.90 ملم، والثقب خرج 9.73 ملم.
والرقم الأخير هو الأهم لمن يصمم علبة: الضلع تغير ربع بالمئة، والثقب تغير 2.7%، أي عشرة أضعاف. والسبب أن الثقب الصغير لا يتأثر بانكماش الخامة فقط، وإنما بطريقة رسم الدائرة نفسها من قطع مستقيمة، وبالخيط الذي ينضغط إلى الداخل في المنحنيات. ولذلك الثقب الذي تريد أن يدخله برغي M3 بقطر 3 ملم لا ترسمه 3 ملم، وإنما أكبر قليلاً، وكم أكبر بالضبط تعرفه بطباعة قطعة اختبار صغيرة على طابعتك وبخامتك، وهذا ما نفصله في مقال التصميم للطباعة مع جدول السماحيات Tolerances.
الراتنج Resin لطابعات الراتنج
طابعات الراتنج Resin Printers لا تستخدم خيطاً، وإنما سائلاً حساساً للضوء في حوض شفاف، وتصلب الطبقة بضوء من شاشة أو ليزر، وتسمى الطريقة بحسب مصدر الضوء: الطباعة المجسمة بالليزر Stereolithography واختصاراً SLA، أو بشاشة LCD وتسمى MSLA. والقطع الناتجة دقيقة جداً وسطحها أملس، ولذلك يحبها من يصنع نماذج صغيرة بتفاصيل دقيقة، أو نموذجاً لشكل منتج قبل تصنيعه بالقالب.
ولكن الراتنج قبل أن يتصلب مادة كيميائية تحتاج احتراماً. وورقة بيانات السلامة Safety Data Sheet واختصاراً SDS لراتنج Prusament Resin Biobased60 مثال واضح، فهي تصنفه حسب نظام التصنيف الأوروبي CLP بهذه التحذيرات:
- H315: يسبب تهيج الجلد.
- H317: قد يسبب حساسية جلدية، وهذا أخطرها على المدى الطويل، لأن الحساسية إذا بدأت بقيت، وتظهر بعدها مع كميات صغيرة جداً.
- H319: يسبب تهيجاً شديداً للعين.
- H335: قد يسبب تهيج الجهاز التنفسي.
وتطلب الورقة قفازات وملابس واقية وحماية للعين والوجه، وغسل الجلد بالماء والصابون عند ملامسته، وعدم استنشاق الأبخرة، وعدم إطلاقه في البيئة لأن بعض مكوناته مصنفة سامة للأحياء المائية. وهذا يعني عملياً: الراتنج السائل لا يذهب إلى المغسلة، والمناديل الملوثة به تترك في الشمس أو تحت ضوء التصليب حتى يتصلب ما فيها قبل رميها، والطابعة لا توضع في غرفة النوم أو في مطبخ البيت.
وللعلب الإلكترونية تحديداً، الراتنج الشائع يصبح هشاً، ويتحمل الحرارة أقل مما توحي به صلابته، ويتغير مع الضوء فوق البنفسجي مع الوقت، ولذلك الأفضل أن تستخدمه للنماذج والقطع الصغيرة الدقيقة، وتطبع العلبة نفسها بطابعة الخيط بإحدى الخامات السابقة.
ماذا تطلق الطابعة في هواء الغرفة؟
عندما يسخن البلاستيك في الفوهة يطلق نوعين من الانبعاثات: جسيمات فائقة الدقة Ultrafine Particles واختصاراً UFP، وهي جسيمات أصغر من 100 نانومتر تدخل إلى عمق الرئة، ومركبات عضوية متطايرة Volatile Organic Compounds واختصاراً VOC، وهي غازات بعضها مزعج فقط وبعضها مصنف مهيجاً أو مسرطناً محتملاً. وهذا الموضوع درس جيداً في السنوات الماضية، وهذه أبرز ثلاث دراسات منه:
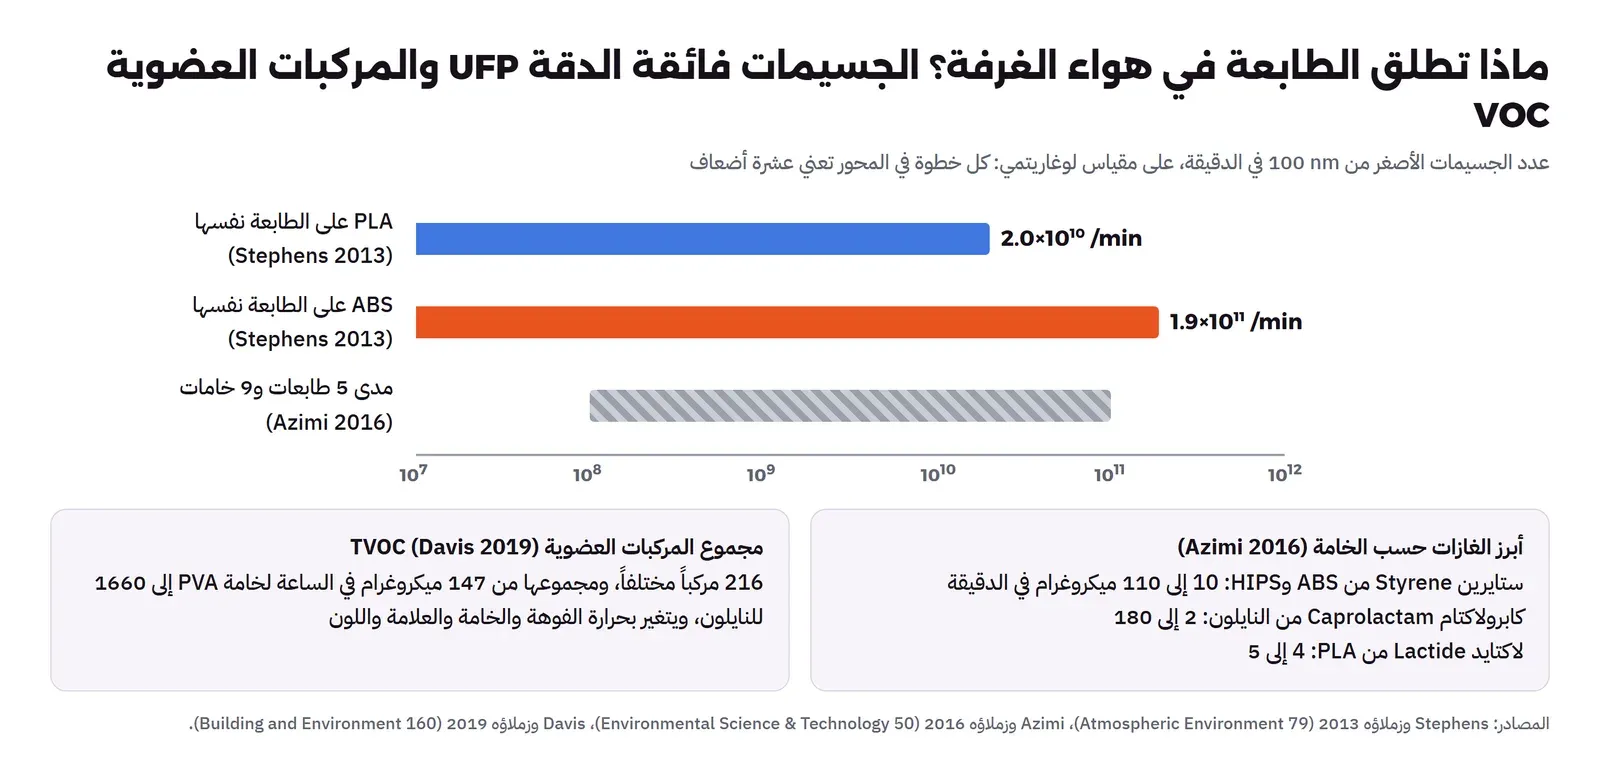
- Stephens وزملاؤه 2013 في مجلة Atmospheric Environment: قاسوا طابعتين مكتبيتين داخل مكتب، وقدروا أن الطابعة نفسها تطلق حوالي 2.0×10¹⁰ جسيم في الدقيقة مع PLA، وحوالي 1.9×10¹¹ مع ABS الذي يطبع على حرارة أعلى، أي حوالي عشرة أضعاف، ونصحوا بالحذر عند تشغيل هذه الطابعات في أماكن ضعيفة التهوية أو بلا فلترة.
- Azimi وزملاؤه 2016 في مجلة Environmental Science & Technology: اختبروا خمس طابعات مع ما يصل إلى تسع خامات في غرفة اختبار مغلقة، فكان متوسط إطلاق الجسيمات بين 108 و1011 في الدقيقة حسب الخامة أساساً ثم حرارة السرير، وأكبر الغازات كمية: الكابرولاكتام Caprolactam من النايلون بين 2 و180 ميكروغرام في الدقيقة، والستايرين من ABS وHIPS بين 10 و110 ميكروغرام في الدقيقة، واللاكتايد Lactide من PLA بين 4 و5 ميكروغرام في الدقيقة.
- Davis وزملاؤه 2019 في مجلة Building and Environment: فريق من مختبرات UL وجد 216 مركباً عضوياً مختلفاً، ومجموعها بين 147 ميكروغرام في الساعة لخامة PVA و1,660 للنايلون، وأن حرارة الفوهة والخامة والعلامة التجارية والطابعة وحتى اللون كلها تغير الانبعاثات، وأن بعض المركبات المقلقة تجاوزت المستويات الموصى بها داخل غرفة نوم وفصل دراسي في نموذج التعرض الذي حسبوه.
وفي دراسة أخرى للفريق نفسه مع معهد جورجيا للتقنية، Zhang وزملاؤه 2019، أظهرت اختبارات الخلايا والفئران استجابة سمية لجسيمات PLA وABS معاً، وخلص الباحثون إلى أن انبعاثات الطابعة ليست بريئة، وأن ABS أخطر عند النظر إلى التعرض الكلي لأنها تطلق جسيمات أكثر بكثير. والخلاصة العملية من هذه الدراسات ليست أن تترك الطباعة، وإنما أن تعاملها مثل اللحام في دليل اللحام Soldering للمبتدئين: عمل له دخان، ويحتاج تهوية:
- لا تضع الطابعة في غرفة النوم، ولا في غرفة يجلس فيها أحد ساعات طويلة أثناء الطباعة.
- اطبع PLA وPETG في غرفة جيدة التهوية، واطبع ABS وASA والنايلون في طابعة مغلقة، والأفضل أن يكون فيها فلتر كربون Carbon Filter مع فلتر جسيمات HEPA، أو مخرج هواء إلى خارج الغرفة.
- لا ترفع حرارة الفوهة أعلى من الحاجة، فدراسة Davis وجدت أن الحرارة من أكبر العوامل.
- اترك الطابعة المغلقة مغلقة بضع دقائق بعد انتهاء الطباعة قبل فتحها، حتى يسحب الفلتر ما بقي فيها.
- عامل الراتنج بالقفازات دائماً، واقرأ ورقة السلامة SDS لكل راتنج جديد قبل فتحه.
حساب صغير بأرقام الأوراق
الآن نجمع الأرقام السابقة في برنامج صغير بلغة Python يجيب عن ثلاثة أسئلة نسألها كثيراً عند اختيار الخامة: كم متراً في البكرة، وأي خامة تبقى بشكلها في الأماكن الحارة، وكم تنقص المقاسات بسبب الانكماش. والأماكن الحارة من دراسة Vanos وزملائها 2018 في مجلة Temperature، التي قاست ست سيارات متوقفة في الصيف تحت الشمس وفي الظل: متوسط هواء المقصورة 39.5 درجة في الظل و47.6 في الشمس، ومتوسط حرارة سطح التابلوه في الشمس 68.9 درجة. والقاعدة التي نختبرها هي قاعدتنا نحن: أن يكون HDT أعلى من أسخن مكان تعيش فيه القطعة بعشر درجات على الأقل.
البرنامج كما يلي، وهو في مجلد lab/ مع المقال:
# Numbers from the manufacturers' technical data sheets (TDS) cited in the article.
import math

# density g/cm3, HDT at 1.8 MPa in C (ISO 75), source
MATERIALS = {
    "PLA (Prusament)":      (1.24, 55,  "Prusament PLA TDS v1.1"),
    "PETG (Prusament)":     (1.27, 68,  "Prusament PETG TDS v1.1"),
    "PETG HF (Bambu)":      (1.28, 62,  "Bambu PETG HF TDS v1.0"),
    "ABS (Bambu)":          (1.05, 84,  "Bambu ABS TDS v3.0"),
    "ASA (Prusament)":      (1.07, 86,  "Prusament ASA TDS v1.1"),
    "PC Blend (Prusament)": (1.22, 93,  "Prusament PC Blend TDS v1.1"),
    "PA6-CF20 (Fiberon)":   (1.17, 173, "Fiberon PA6-CF20 TDS v1.1, annealed"),
}

# Places a box can live (C). Car values: Vanos et al. 2018, Temperature 5(3).
PLACES = {"room": 25, "car cabin, shade": 39.5, "car cabin, sun": 47.6, "dashboard, sun": 68.9}
MARGIN = 10  # our rule: keep the HDT at least 10 C above the hottest place

print("1) metres of 1.75 mm filament in a 1 kg spool")
area_cm2 = math.pi * (0.175 / 2) ** 2
for name, (rho, _, _) in MATERIALS.items():
    metres = 1000 / (rho * area_cm2) / 100
    print(f"   {name:22s} {rho:4.2f} g/cm3 -> {metres:5.0f} m")

print(f"\n2) HDT (1.8 MPa) minus the place temperature, OK if >= {MARGIN} C")
print("   " + " " * 22 + " " + "".join(f"{p:>19s}" for p in PLACES))
for name, (_, hdt, _) in MATERIALS.items():
    cells = "".join(f"{hdt - t:>+14.1f} {'OK ' if hdt - t >= MARGIN else 'NO '}  " for t in PLACES.values())
    print(f"   {name:22s}{cells}")

print("\n3) shrinkage: what the printer gives you for a 100 mm wall")
for label, pct in [("ABS/ASA, Prusa profile", 0.22), ("PC, Prusa profile", 0.18), ("PA11, Prusa profile", 0.28)]:
    print(f"   {label:24s} {pct:.2f}% -> {100 * (1 - pct / 100):.2f} mm (short by {100 * pct / 100:.2f} mm)")
# Fiberon PA6-CF20 shrinkage cube: 40 mm sides and a 10 mm hole
for label, model, printed in [("X-Y side", 40, 40.10), ("Z height", 40, 39.90), ("10 mm hole", 10, 9.73)]:
    print(f"   PA6-CF20 {label:10s} model {model:5.2f} printed {printed:5.2f} -> {100 * (printed - model) / model:+.2f}%")
ونشغله بالأمر التالي:
python materials.pyوالمخرج سوف يكون كما يلي:
1) metres of 1.75 mm filament in a 1 kg spool
   PLA (Prusament)        1.24 g/cm3 ->   335 m
   PETG (Prusament)       1.27 g/cm3 ->   327 m
   PETG HF (Bambu)        1.28 g/cm3 ->   325 m
   ABS (Bambu)            1.05 g/cm3 ->   396 m
   ASA (Prusament)        1.07 g/cm3 ->   389 m
   PC Blend (Prusament)   1.22 g/cm3 ->   341 m
   PA6-CF20 (Fiberon)     1.17 g/cm3 ->   355 m

2) HDT (1.8 MPa) minus the place temperature, OK if >= 10 C
                                         room   car cabin, shade     car cabin, sun     dashboard, sun
   PLA (Prusament)                +30.0 OK            +15.5 OK             +7.4 NO            -13.9 NO
   PETG (Prusament)               +43.0 OK            +28.5 OK            +20.4 OK             -0.9 NO
   PETG HF (Bambu)                +37.0 OK            +22.5 OK            +14.4 OK             -6.9 NO
   ABS (Bambu)                    +59.0 OK            +44.5 OK            +36.4 OK            +15.1 OK
   ASA (Prusament)                +61.0 OK            +46.5 OK            +38.4 OK            +17.1 OK
   PC Blend (Prusament)           +68.0 OK            +53.5 OK            +45.4 OK            +24.1 OK
   PA6-CF20 (Fiberon)            +148.0 OK           +133.5 OK           +125.4 OK           +104.1 OK

3) shrinkage: what the printer gives you for a 100 mm wall
   ABS/ASA, Prusa profile   0.22% -> 99.78 mm (short by 0.22 mm)
   PC, Prusa profile        0.18% -> 99.82 mm (short by 0.18 mm)
   PA11, Prusa profile      0.28% -> 99.72 mm (short by 0.28 mm)
   PA6-CF20 X-Y side   model 40.00 printed 40.10 -> +0.25%
   PA6-CF20 Z height   model 40.00 printed 39.90 -> -0.25%
   PA6-CF20 10 mm hole model 10.00 printed  9.73 -> -2.70%
في المخرج أعلاه لاحظ التالي:
- الجزء الأول: البكرة تباع بالوزن لا بالطول، والخامة الأخف تعطيك متراً أكثر: كيلوغرام ABS فيه 396 متراً، وكيلوغرام PETG فيه 327 متراً، أي أن ABS تطبع قطعاً أكثر بحوالي 21% من الكيلوغرام نفسه. وعندما تقارن سعر خامتين فقارن سعر المتر، أو بالأدق سعر السنتيمتر المكعب، لا سعر الكيلوغرام.
- الجزء الثاني: علبة PLA تنجح في الغرفة وفي ظل السيارة، وتفشل في مقصورة السيارة تحت الشمس لأن الهامش 7.4 درجة فقط، وتفشل بوضوح على التابلوه بفارق 13.9 درجة تحت HDT، وهذا ما حدث للعلبة في أول المقال. والمفاجأة في السطرين التاليين: خامتا PETG تفشلان على التابلوه أيضاً، واحدة منهما بأقل من درجة واحدة، ولذلك علبة جهاز يعيش في سيارة تطبع ABS أو ASA أو PC.
- الجزء الثالث: جدار 100 ملم يخرج 99.78 ملم في ABS دون تعويض، وهذا فرق لا تراه العين ولكن يشعر به الغطاء الذي يجب أن ينطبق على العلبة. والثقب في النايلون نقص 2.7%، أي عشرة أضعاف الضلع، وهذا ما قلناه في قسم الانكماش.
ماذا يحدث إذا جعلت الهامش صفراً؟
جرب تغيير السطر MARGIN = 10 إلى MARGIN = 0 وأعد تشغيل البرنامج، أي أن تقبل أي خامة لا يصل المكان إلى HDT الخاص بها مهما كان الفارق صغيراً. والجزء الثاني من المخرج سوف يكون كما يلي:
2) HDT (1.8 MPa) minus the place temperature, OK if >= 0 C
                                         room   car cabin, shade     car cabin, sun     dashboard, sun
   PLA (Prusament)                +30.0 OK            +15.5 OK             +7.4 OK            -13.9 NO
   PETG (Prusament)               +43.0 OK            +28.5 OK            +20.4 OK             -0.9 NO
   PETG HF (Bambu)                +37.0 OK            +22.5 OK            +14.4 OK             -6.9 NO
   ABS (Bambu)                    +59.0 OK            +44.5 OK            +36.4 OK            +15.1 OK
   ASA (Prusament)                +61.0 OK            +46.5 OK            +38.4 OK            +17.1 OK
   PC Blend (Prusament)           +68.0 OK            +53.5 OK            +45.4 OK            +24.1 OK
   PA6-CF20 (Fiberon)            +148.0 OK           +133.5 OK           +125.4 OK           +104.1 OK
الآن صارت PLA «مقبولة» في مقصورة السيارة تحت الشمس بفارق 7.4 درجة فقط، وما زالت هي وخامتا PETG تفشل على التابلوه، وPETG من Prusament بفارق 0.9 درجة. وقد يغريك هذا الرقم الصغير بأن تقول إن PETG «تكفي تقريباً»، أو أن PLA تكفي داخل السيارة إذا لم تضعها على التابلوه، ولكن تذكر أن الرقم 68.9 متوسط، وأن بعض الأيام أسخن من المتوسط، وأن HDT يقيس انحناء قضيب صغير بمقدار محدد، بينما غطاء علبتك يعمل بسماحية جزء من المليمتر، وأن علبة الجهاز من الداخل أسخن من الهواء حولها بسبب المنظم والمتحكم كما رأينا في مشروع مراقبة الغرفة. ولهذا وضعنا الهامش، وهو قاعدة هندسية بسيطة، لا رقم من ورقة البيانات.
كيف تختار الخامة لقطعتك الإلكترونية؟
الخطأ الشائع أن تبدأ من الخامة: «عندي بكرة PLA، فلأطبع بها». والصحيح أن تبدأ من المكان الذي سوف تعيش فيه القطعة، ثم تسأل الأسئلة بالترتيب، وأول جواب ينطبق على قطعتك هو خامتك:
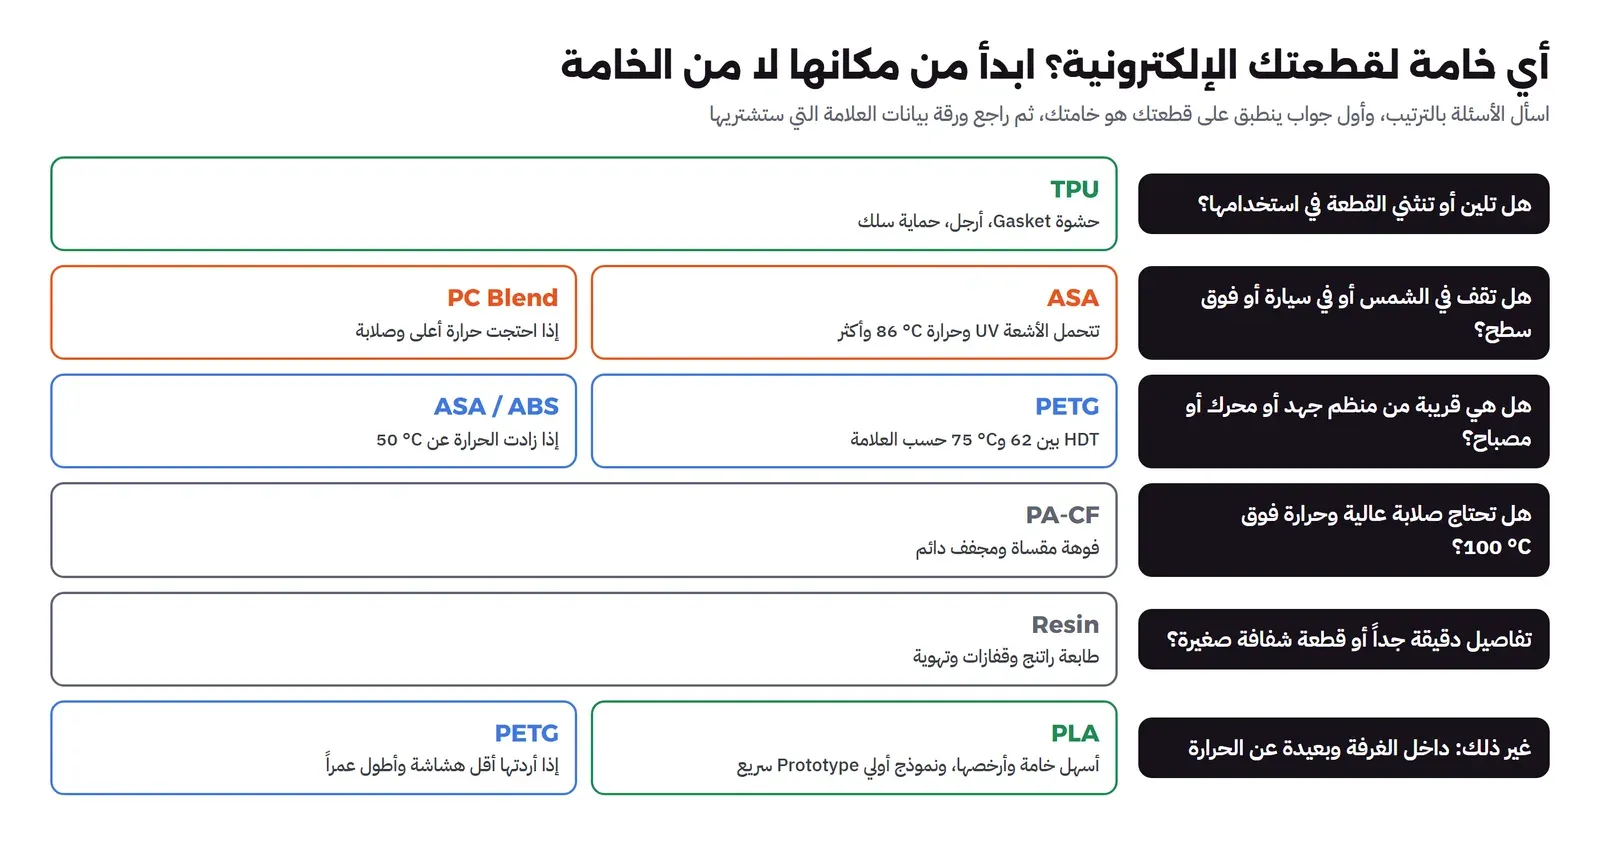
ولأن الأماكن في مشاريع إنترنت الأشياء تتكرر، فهذا جدول يجمع أكثرها شيوعاً مع الخامة التي نبدأ بها، ولماذا:
| مكان القطعة | الخامة التي نبدأ بها | السبب |
|---|---|---|
| علبة حساس على مكتب أو رف في غرفة مكيفة | PLA أو PETG | الحرارة بعيدة عن HDT، وPLA أسهل في الطباعة وأدق في المقاسات |
| علبة فيها منظم جهد أو شاحن أو مرحل Relay يسخن | PETG، وASA إذا زادت الحرارة الداخلية | العلبة المغلقة تحبس حرارة الإلكترونيات، فقس الحرارة داخلها قبل أن تقرر |
| داخل غرفة تبريد أو ثلاجة كما في مشروع مراقبة غرف التبريد | PETG | تتحمل الرطوبة والتكثف أفضل، وأقل هشاشة من PLA. أوراق البيانات التي قرأناها لا تعطي أرقاماً تحت الصفر، فاختبر قطعة في المكان نفسه قبل التركيب |
| صندوق على سطح مبنى أو في الشمس | ASA | تتحمل الأشعة فوق البنفسجية وحرارة 86 درجة أو أكثر حسب العلامة |
| جهاز يعيش في سيارة | ASA أو ABS أو PC Blend | التابلوه وصل إلى 68.9 درجة في المتوسط، وPETG لا تترك هامشاً |
| حشوة غطاء، أرجل، حماية سلك | TPU | مرنة، ولكن الحشوة المضغوطة في الحرارة تفقد مرونتها مع الوقت |
| حامل محرك أو ذراع ميكانيكي قريب من الحرارة | PC Blend أو PA-CF | صلابة وحرارة عاليتان، مع فوهة مقساة وتجفيف مستمر للنايلون |
| نموذج صغير لشكل منتج بتفاصيل دقيقة | Resin | دقة وسطح أملس، مع قفازات وتهوية، وليس للعلبة النهائية |
أخطاء شائعة Common Mistakes
- الحكم على الخامة من اسمها: رأينا ثلاث خامات PETG بفرق ثلاث عشرة درجة في HDT، فاقرأ ورقة العلامة التي اشتريتها.
- مقارنة Vicat بالحرارة التي تحتاجها القطعة: Vicat لخامة HT-PLA كما طبعت 156 درجة، وHDT عند 1.8 ميغاباسكال 58.6 درجة فقط. الرقم الذي يهم العلبة هو HDT.
- مقارنة أرقام شركتين كأنها مواصفة: عينات الاختبار وإعداداتها مختلفة، والأرقام للمقارنة داخل الورقة نفسها.
- طباعة أرجل البراغي بحيث يأتي الضغط بين الطبقات: القوة بين الطبقات أقل بنسبة 11% إلى 51% في الأوراق التي قرأناها.
- ترك البكرة مفتوحة على الرف: الخامة لا يتغير شكلها عندما ترطب، وتكتشف الرطوبة من الفرقعات والخيوط الرفيعة بعد أن تبدأ الطباعة.
- تجفيف الخامة على حرارة أعلى من بكرتها: بكرة Bambu لخامة PLA تتحمل 70 درجة فقط.
- طباعة النايلون المقوى بفوهة نحاسية: عمرها حوالي 9 ساعات حسب ورقة Fiberon.
- طباعة ABS في غرفة النوم: جسيمات أكثر بعشرة أضعاف من PLA في دراسة Stephens، والستايرين في دراسة Azimi.
- تغيير الخامة دون إعادة قطعة الاختبار: الانكماش يختلف، والغطاء الذي انطبق في خامة قد لا ينطبق في أخرى.
- رمي الراتنج السائل في المغسلة: ورقة السلامة تمنع إطلاقه في البيئة، فصلبه أولاً.
قبل أن تشتري البكرة Checklist
| البند | كيف تتحقق |
|---|---|
| مكان القطعة | اكتب أعلى حرارة سوف تصل إليها القطعة، داخل العلبة لا خارجها، وهل تقف في الشمس |
| الحرارة | HDT عند 1.8 ميغاباسكال في ورقة العلامة أعلى من تلك الحرارة بعشر درجات على الأقل |
| الشمس والطقس | إذا كانت في الخارج فالخامة ASA أو خامة تكتب ورقتها مقاومة الأشعة فوق البنفسجية |
| الطابعة | حرارة الفوهة والسرير في الورقة ضمن قدرة طابعتك، وطابعة مغلقة إذا طلبتها الورقة |
| الفوهة | فوهة مقساة للخامات المقواة بالألياف |
| الرطوبة | مجفف أو فرن يصل إلى حرارة التجفيف في الورقة، وصندوق تخزين مع مادة مجففة |
| المقاسات | قطعة اختبار بالثقوب والأغطية بالخامة الجديدة قبل طباعة العلبة الكاملة |
| السلامة | مكان جيد التهوية للطباعة، وفلتر أو مخرج هواء للخامات التي تطلق أكثر، وورقة SDS لكل راتنج |
تدريب عملي Practice
- افتح ورقة بيانات البكرة التي عندك الآن من موقع الشركة المصنعة، واكتب منها HDT عند 1.8 ميغاباسكال وحرارة التجفيف، ثم أضفها إلى قاموس
MATERIALSفيmaterials.pyوشغله. - ضع ميزان حرارة رقمياً داخل علبة جهازك وهو يعمل ساعة كاملة، ثم أضف القراءة إلى قاموس
PLACESوقارن الهامش.
الخلاصة Summary
- ورقة البيانات الفنية TDS تقول لك حدود الخامة قبل أن تصل إليها، وأهم سطر فيها لعلبة جهاز إلكتروني هو انحراف الحرارة HDT عند 1.8 ميغاباسكال.
- القطعة المطبوعة أضعف بين الطبقات بنسبة 11% إلى 51% في الأوراق التي قرأناها، فصمم الأجزاء التي تتحمل الضغط بحيث يأتي على طول الطبقات.
- الخامة PLA للغرفة، والخامة PETG للعلب العامة مع حرارة أعلى قليلاً، وASA للشمس والسيارات، وTPU للحشوات والأرجل، والخامات الهندسية لقطع ميكانيكية حقيقية مع فوهة مقساة وتجفيف.
- الاسم وحده لا يكفي: ثلاث خامات PETG أعطت 62 و68 و75 درجة.
- الرطوبة تضعف القطعة، والنايلون المقوى خسر نصف قوته تقريباً بعد أن امتص الماء، فجفف حسب الورقة وخزن مع مادة مجففة.
- الانكماش صغير في الأضلاع وكبير في الثقوب، فاطبع قطعة اختبار مع كل خامة جديدة.
- الطباعة تطلق جسيمات وغازات، وABS أكثر بكثير من PLA، فاطبع في مكان جيد التهوية وبعيداً عن غرفة النوم، وعامل الراتنج بالقفازات.
 دليلالطباعة ثلاثية الأبعاد 3D Printing: FDM والراتنج Resinكيف تبني الطابعة القطعة طبقة فوق طبقة، والفرق بين طابعات الخيط FDM والراتنج، وأيهما يناسب مشاريع الإلكترونيات.
 دليلبرامج التقطيع Slicers: Cura وPrusaSlicer وOrcaSlicerماذا يفعل برنامج التقطيع بقطعتك قبل الطابعة، مع قطعة واحدة قطعناها في ثلاثة برامج من سطر الأوامر وقرأنا ملف G-code سطراً سطراً.
 دليلالتصميم للطباعة CAD مع FreeCAD وOpenSCADكيف تصمم قطعة بارامترية تتغير برقم واحد، مع مشبك حقيقي لقضيب DIN في OpenSCAD وbuild123d وأخطاء الشبكات وأرقام الخلوص.
 دليلالغلاف Enclosure بالطباعة ثلاثية الأبعادكيف تصمم غلافاً مطبوعاً للوحة ESP32 يفصل الحساس عن حرارتها ويترك للهوائي مسافته، وتفحصه بالكود قبل أن تطبعه.
 دليلمشروع مراقبة حرارة الغرفة ورطوبتهاجهاز ESP32 مع الحساس SHT31 يقيس الغرفة كل دقيقة، وينبهك على الجوال عندما تبقى الرطوبة عالية، ويعرف نفسه لـ Home Assistant، ولا ينشر رقماً قديماً إذا تعطل حساسه.
 دليلاللحام Soldering للمبتدئين خطوة بخطوةكيف تلحم وصلة جيدة وتقرأ شكلها، وما الذي تفعله الوصلة السيئة بالدارة وبقراءات الحساس، مع محاكاة بالأرقام وقواعد السلامة.
سجل التحديثات Changelog
- نوفمبر 2026: كتابة المقال من أوراق البيانات الفنية لخامات Prusament وBambu Lab وPolymaker وFiberon وورقة السلامة لراتنج Prusament كما قرأناها في 20 نوفمبر 2026، ونسب الانكماش من ملف PrusaResearch.ini في PrusaSlicer 2.9.7، والحساب بالبرنامج materials.py على Python 3.13.3.